Wie Sie beim Prototyping von kundenspezifischen Aluminiumprofilen auf Anhieb Erfolg erzielen: Ein umfassender Leitfaden für Ingenieure
Sep, 15 2026
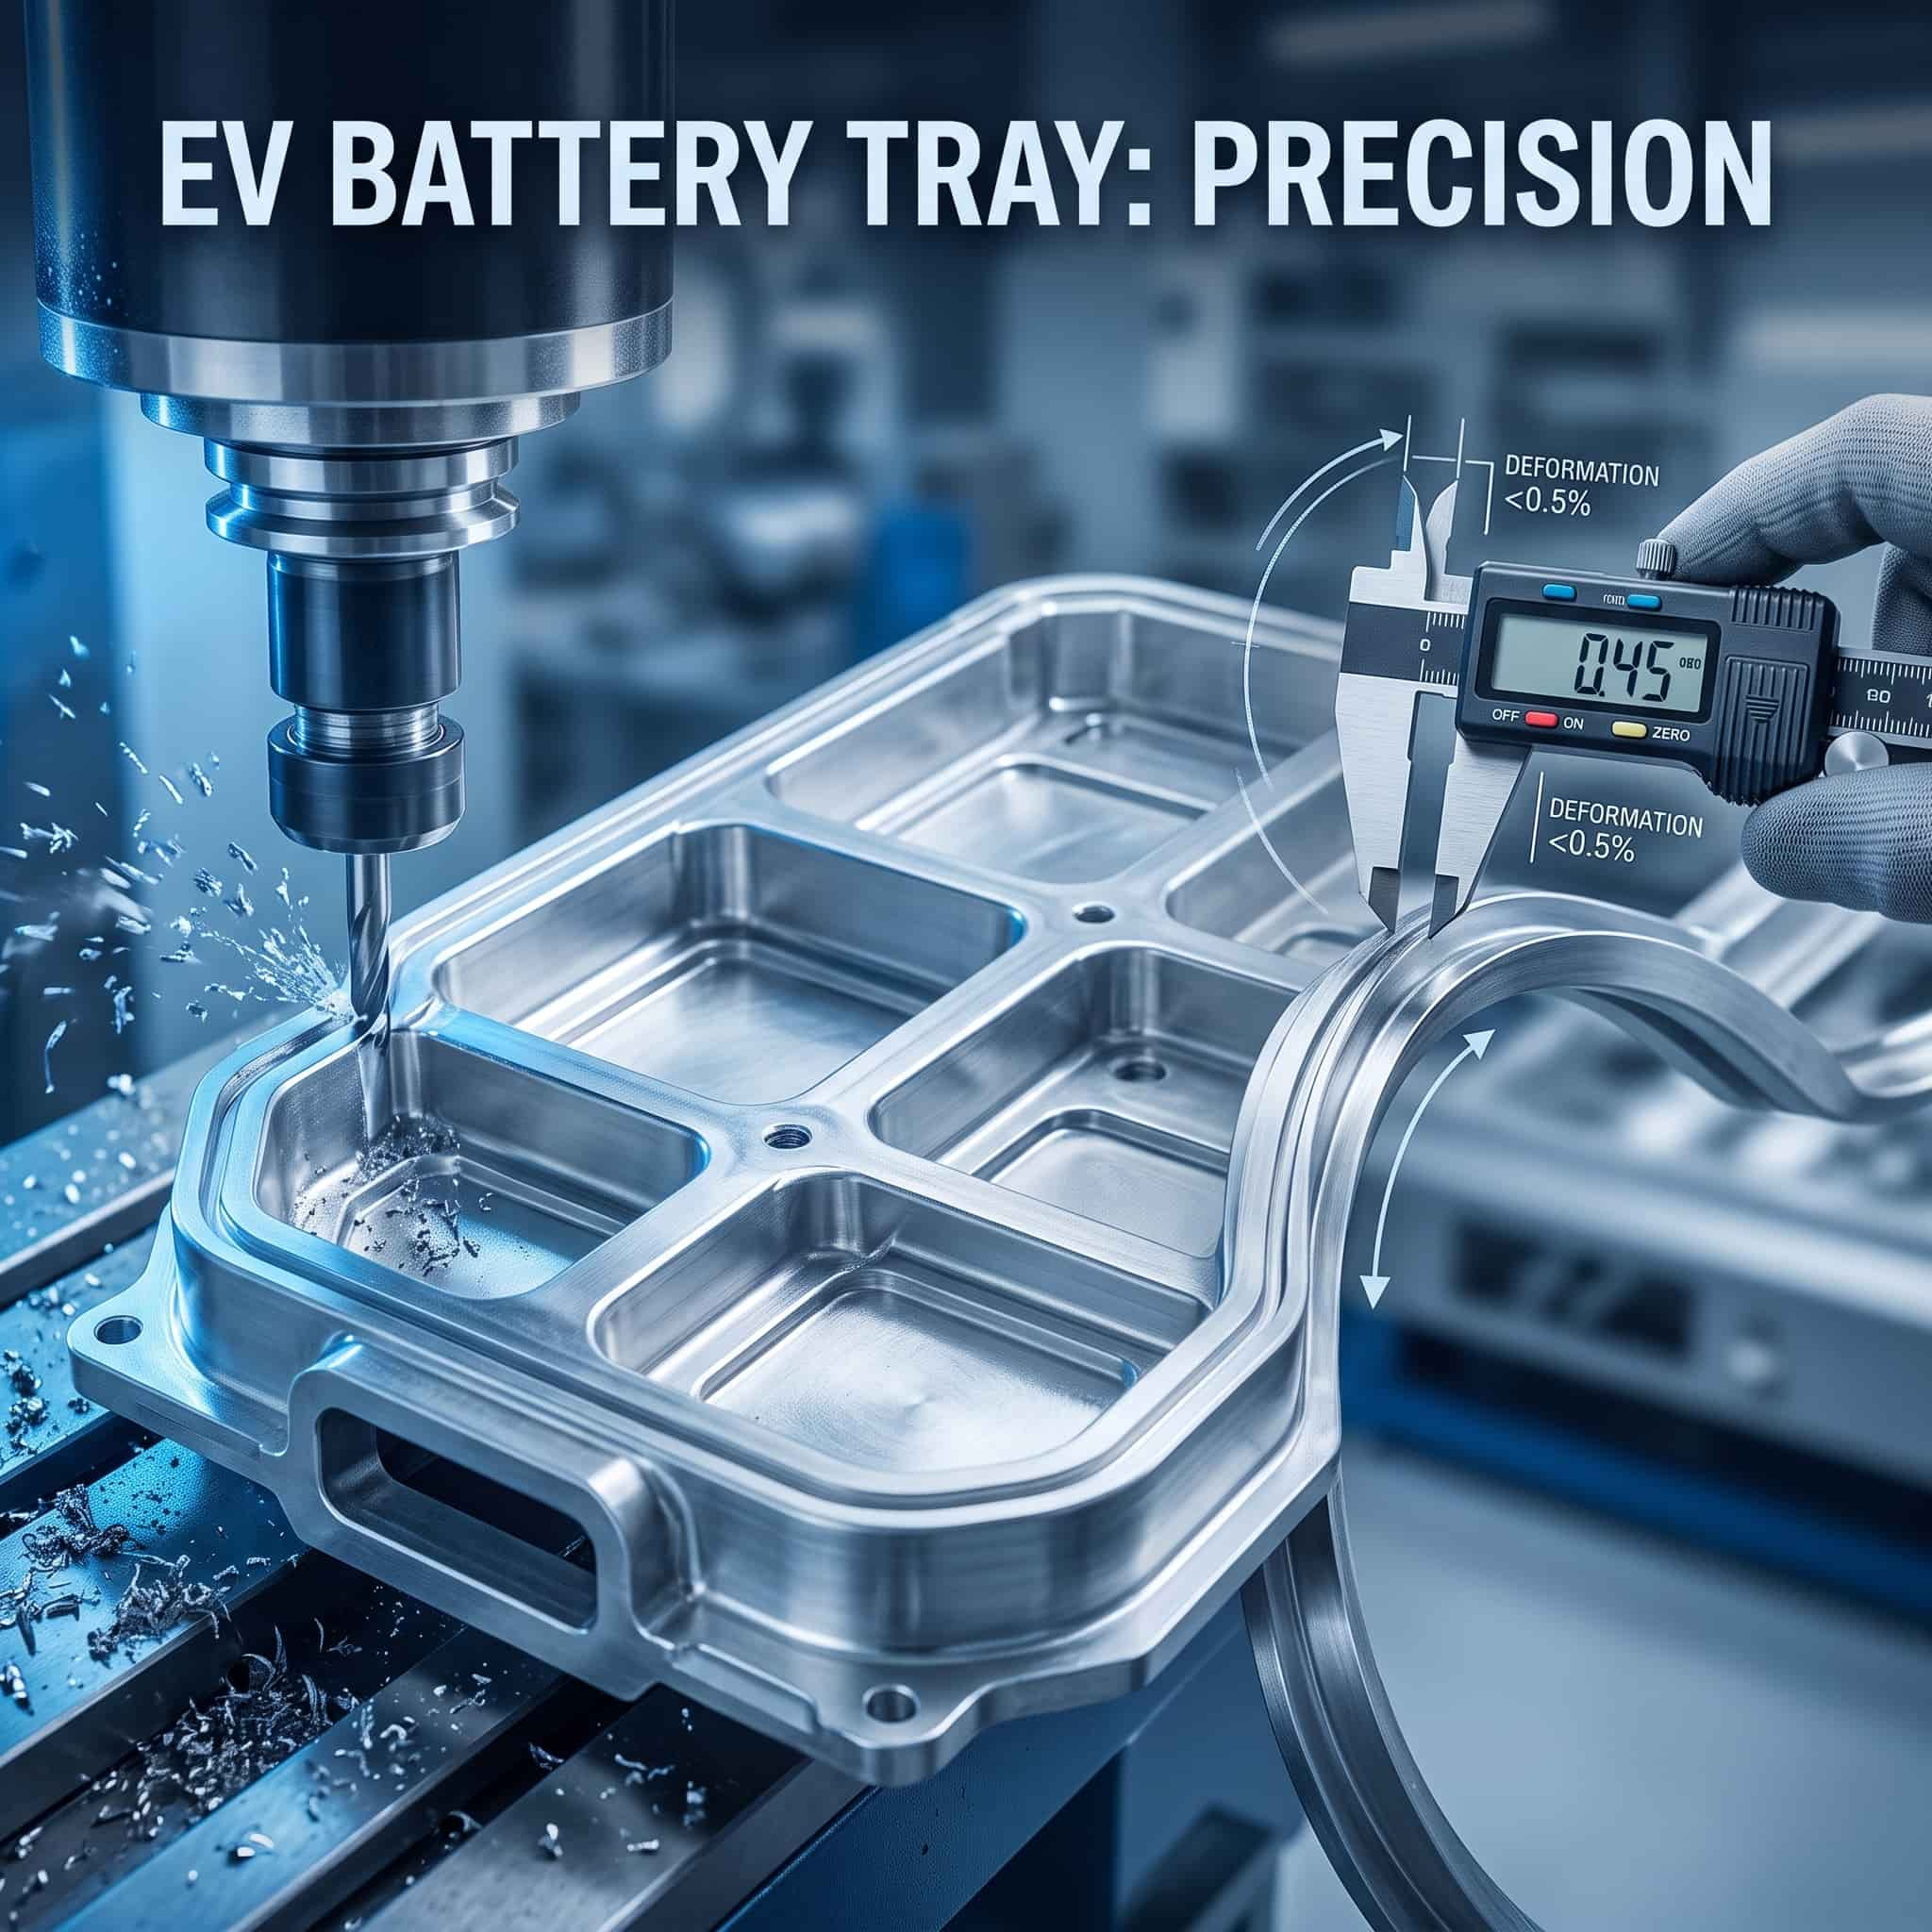
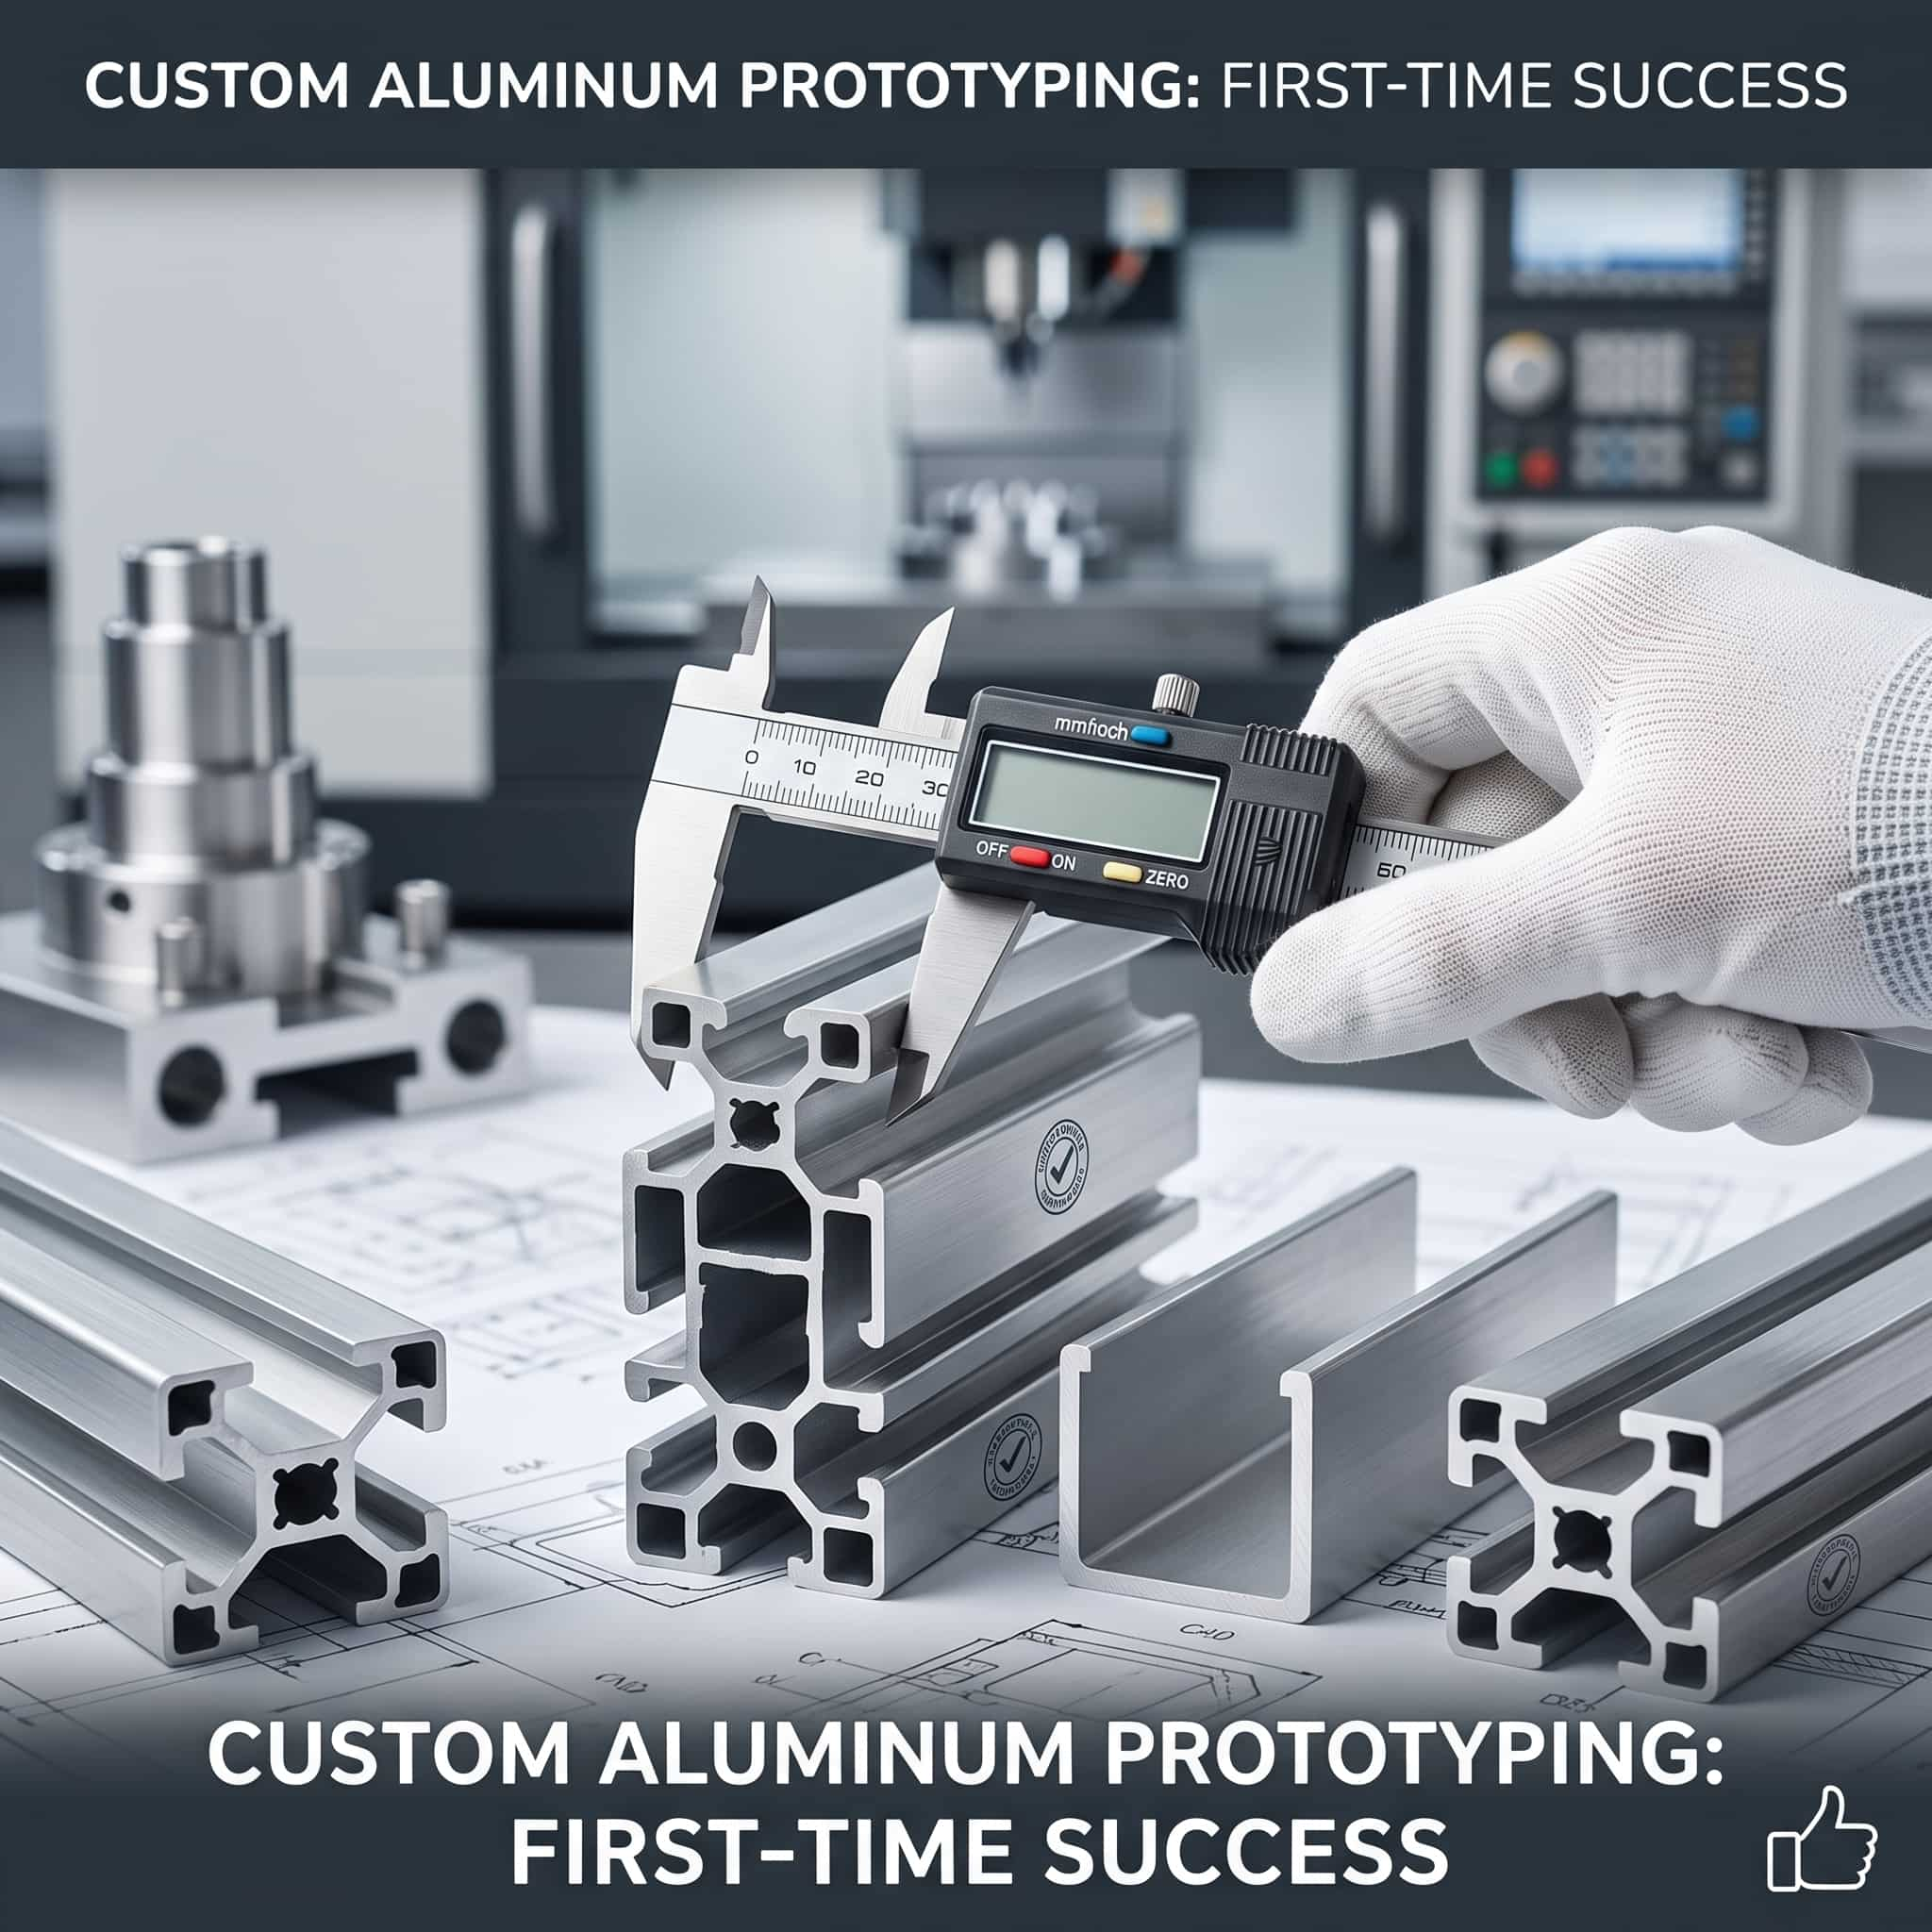
Prototyping- und Engineering-LösungenIm Bereich kundenspezifisches Aluminiumprofil Bei der ersten Beauftragung von Musteranfertigungen stoßen viele Kunden auf ein häufiges Problem: Die hergestellten Muster entsprechen überhaupt nicht ihren Erwartungen. Es treten Mängel wie Maßabweichungen, Oberflächengrate, unzureichende Stabilität oder sogar Montageprobleme auf. Diese Probleme verzögern nicht nur die Projektlaufzeiten, sondern erhöhen auch die Kosten für unnötige Versuche. Wie können Sie also sicherstellen, dass Ihre Muster aus kundenspezifischen Aluminiumprofilen von Anfang an überzeugen? Dieser Artikel hilft Ihnen, die Dinge zu klären und Fallstricke zu vermeiden, indem er grundlegende Kenntnisse, häufige Probleme und praktische Lösungen behandelt.Fast 10 Jahre Branchenexpertise±0,1 mm CNC-Präzision>99,2 % Qualifikationsrate2 Stunden Schnelle Reaktion1. GRUNDLAGENVERSTÄNDNIS DER KUNDENSPEZIFISCHEN KONSTRUKTION UND HERSTELLUNG VON ALUMINIUMPROFILENDie Bearbeitung und Anpassung von Aluminiumprofilen ist im Wesentlichen eine bedarfsorientierte Dienstleistung. Kunden liefern Zeichnungen oder Muster, und das Werk fertigt entsprechend der Konstruktion. Die Musterfertigung ist ein entscheidender Schritt, da sie die Machbarkeit des Designs überprüft und als Grundlage für die spätere Serienproduktion dient. Für Geschäftskunden geht es bei der Mustererstellung nicht nur um die Prüfung des Aussehens, sondern vor allem um die Überprüfung der strukturellen Festigkeit, der Montagegenauigkeit und der Oberflächenbeschaffenheit. Abbildung 1: Hochpräzise stranggepresste Aluminiumprofile zur Prototypenprüfung2. MODERNE MASCHINEN & FERTIGUNGSKAPAZITÄTEN IN FOSHANIn Foshan ist die Aluminiumprofilverarbeitungsindustrie stark konzentriert, jedoch bestehen erhebliche Unterschiede in den technischen Fähigkeiten und Servicestandards der verschiedenen Hersteller. Yuebao-Technologie Beispielsweise verfügen wir über fast ein Jahrzehnt Branchenerfahrung und sind mit mehreren hochpräzisen CNC-Bearbeitungszentren, CNC-Fräsmaschinen, Bohrmaschinen, Gewindeschneidmaschinen, Nutenschneidmaschinen, Schneidemaschinen und Ausrüstung für die Endbearbeitung ausgestattet.Wir können komplexe, kundenspezifische Öffnungen, Präzisionsfräsen, Anfasen, Eckenschneiden, Bohren, Gewindeschneiden, Aushöhlen, Nuten und präzises Formen in einem Arbeitsgang realisieren. Die Leistungsfähigkeit unserer Maschinen bestimmt die Effizienz und Genauigkeit der Prototypen. Bei der Suche nach einem Fertigungsbetrieb sollten Kunden zunächst prüfen, ob der Anbieter über die erforderliche Ausrüstung verfügt, um die Komplexität ihrer Zeichnungen zu erfüllen. Darüber hinaus ist die kundenspezifische Prototypenfertigung mehr als nur die einfache Produktion nach Zeichnungen. Ein etablierter Fertigungsbetrieb führt nach Erhalt der Zeichnungen eine Prozessanalyse durch, um mögliche Herausforderungen in der Bearbeitung zu identifizieren, wie z. B. dünnwandige, verformungsanfällige Strukturen, die Bearbeitung tiefer Bohrungen mit schwieriger Spanabfuhr oder unregelmäßige Oberflächen, die spezielle Vorrichtungen erfordern. Die Ergebnisse dieser Analyse werden dem Kunden mitgeteilt und tragen gemeinsam zur Optimierung des Designs bei, um sicherzustellen, dass das Muster nicht nur die funktionalen Anforderungen erfüllt, sondern auch herstellbar ist.BearbeitungsprozessAusrüstung & Technische FähigkeitenPrototypvorteilPräzisions-CNC-FräsenMehrachsige Hochgeschwindigkeits-CNC-BearbeitungszentrenEnge Toleranzen von ±0,1 mm für komplexe Öffnungen und KonturenBohren und GewindeschneidenSpezielle Mehrspindel-Bohr- und GewindeschneideinheitenPräzise Gewindespezifikationen, gratfreies AnfasenNuten & SchneidenPräzisionssäge- und CNC-NutenmaschinenSaubere Kanten, kein Nachentgraten erforderlichProzessbewertung (DFM)Digitale 3D-Modellierung und Finite-Elemente-AnalyseBehebt Verformungen dünnwandiger Bereiche und entfernt Späne aus tiefen Bohrlöchern3. VIER KRITISCHE URSACHEN FÜR PROTOTYPING-ABWEICHUNGENViele Kunden berichten, dass die größten Schwierigkeiten beim Prototyping in Abweichungen zwischen dem Muster und den Zeichnungen liegen. Dafür gibt es oft mehrere Gründe:[01] Unvollständige ZeichnungsinformationenEine qualifizierte Fertigungszeichnung muss wichtige Parameter wie Maßtoleranzen, Oberflächenrauheit, Fasenanforderungen, Gewindespezifikationen und Werkstoffgüten klar angeben. Stellt der Kunde lediglich eine Skizze oder ein 3D-Modell ohne diese Angaben bereit, kann das Fertigungswerk nur auf Basis herkömmlicher Erfahrungswerte produzieren, was zwangsläufig zu Abweichungen von den Erwartungen führt.[02] Unsachgemäße Auswahl der VerarbeitungstechnikenDie Bearbeitung von Aluminiumprofilen umfasst verschiedene Techniken wie Schneiden, Fräsen, Bohren, Gewindeschneiden, Biegen, Ziehen und Oberflächenbehandlung. Präzision und Kosten der einzelnen Verfahren variieren stark. Laserschneiden ist beispielsweise schnell und erzeugt glatte Schnitte, kann aber keine Innengewinde bearbeiten; CNC-Fräsen bietet hohe Präzision und ermöglicht die Bearbeitung komplexer Formen, ist jedoch vergleichsweise weniger effizient. Wenn Kunden diese technischen Eigenschaften nicht verstehen und einfach ein bestimmtes Bearbeitungsverfahren spezifizieren, kann dies zu höheren Kosten oder minderwertiger Qualität führen.[03] Fehler bei der Materialauswahl (6061 vs. 6063 vs. 7075)Gängige Aluminiumlegierungen sind 6061, 6063 und 7075, die sich in ihren mechanischen Eigenschaften, ihrer Korrosionsbeständigkeit und ihrer Schweißbarkeit unterscheiden. 6061 bietet gute Gesamteigenschaften und eignet sich für allgemeine Strukturbauteile; 6063 ist hervorragend für die Extrusion geeignet und ideal für komplexe Querschnittsprofile; 7075 ist zwar fest, aber schwierig zu verarbeiten und kostspielig. Wählt der Kunde das falsche Material – beispielsweise 6063, wenn hohe Festigkeit erforderlich ist –, kann sich die Probe bei Belastungstests verformen oder brechen.[04] Mangelhafte Kommunikation und ineffizientes FeedbackWährend der Mustererstellung müssen Kunden und Hersteller regelmäßig Details wie Zeichnungen, Verarbeitungsmethoden und Liefertermine abstimmen. Fehlt ein effizienter Kommunikationsmechanismus – beispielsweise die alleinige Nutzung von E-Mails ohne Echtzeit-Feedback –, gehen Informationen leicht verloren oder es entstehen Missverständnisse, was zu wiederholten Musterüberarbeitungen und Zeitverschwendung führt.LegierungsqualitätMechanische EigenschaftenBearbeitbarkeit und ExtrudierbarkeitEmpfohlene Anwendungen6061-T6Hohe Festigkeit, ausgezeichnete Korrosionsbeständigkeit und SchweißbarkeitHervorragende CNC-Fräs- und BearbeitungsleistungAllgemeine Strukturbauteile, Automatisierungshalterungen, Maschinenrahmen6063-T5Hervorragende Wärmeleitfähigkeit, glatte OberflächenbeschaffenheitHervorragende Extrusionsqualität für dünne/komplexe WändeElektronikgehäuse, Kühlkörper, architektonische Tür-/Fensterrahmen7075-T6Extrem hohe Streckgrenze, vergleichbar mit vielen StählenSchwierig zu extrudieren, höhere Werkzeug- und MaterialkostenLuft- und Raumfahrt, Hochbelastungsrobotik, Präzisionsmedizinische TestgeräteAbbildung 2: Mehrachsige CNC-Präzisionsbearbeitung für komplexe Aluminiumprototypen4. STANDARDISIERTER LEITFADEN: SO GEWÄHRLEISTEN SIE DEN ERSTEN ERFOLG BEI DER PROTOTYPERSTELLUNGUm die Erfolgsquote bei der Herstellung kundenspezifischer Muster zu verbessern, müssen sowohl Kunden als auch Hersteller zusammenarbeiten, um einen standardisierten Musterherstellungsprozess zu etablieren:Schritt 1: Vollständige und präzise ZeichnungenBei der Bereitstellung von Zeichnungen sollten Kunden in erster Linie darauf achten, dass diese vollständig und übersichtlich sind. Neben 3D-Modellen sollten auch 2D-Konstruktionszeichnungen mit allen wichtigen Maßen und Toleranzen beigefügt werden. Besondere Anforderungen, wie z. B. Hochglanzpolieren oder Eloxieren, müssen klar spezifiziert werden. Bei komplexen, unregelmäßigen Formen empfiehlt es sich, Beispielfotos oder Abbildungen realer Objekte beizufügen, um den Herstellern das Designkonzept besser zu verdeutlichen.Schritt 2: Kompetentes Team & Schnelle ReaktionZweitens sollten Sie bei der Auswahl eines Verarbeitungsbetriebs auf dessen technische Kompetenz und Reaktionsgeschwindigkeit achten. Ein leistungsfähiger Betrieb verfügt nicht nur über moderne Anlagen, sondern auch über ein erfahrenes technisches Team. Nehmen Sie Yuebao Technology als Beispiel: Wir haben ein Team unter der Leitung erfahrener Ingenieure zusammengestellt, dessen Kernmitglieder über mehr als zehn Jahre Branchenerfahrung und Expertise in der Aluminiumprofil-Extrusion, im Biegen, Ziehen, Laserschneiden, in der CNC-Bearbeitung, in der Oberflächenbehandlung und in weiteren Bearbeitungstechniken verfügen. Ein solches Team kann die Machbarkeit des Designs schnell beurteilen und Optimierungsvorschläge unterbreiten, wodurch Kunden unnötige Umwege vermeiden.Schritt 3: Gründliche Prozessprüfung (DFM)Darüber hinaus ist eine Prozessprüfung vor der Prototypenfertigung unerlässlich. Kunden können nach Erhalt der Zeichnungen einen detaillierten Prozessplan anfordern, der Bearbeitungswege, Geräteauswahl, Vorrichtungsdesign und Prüfstandards umfasst. Dieser Plan dient als Grundlage für die Kommunikation zwischen beiden Parteien und als Basis für nachfolgende Qualitätsprüfungen. Insbesondere bei komplexen Prototypen ist die Bereitstellung digitaler Unterstützung wie 3D-Modellierung und Finite-Elemente-Analyse von großem Vorteil.Schritt 4: Aktive Fortschrittsverfolgung (rund um die Uhr)Darüber hinaus ist ein effektives Fortschrittsmanagement während der Mustererstellung unerlässlich. Kunden können den Hersteller um regelmäßige Statusberichte zur Musterproduktion bitten, beispielsweise Fotos oder Videos von wichtigen Arbeitsschritten. Dies ermöglicht die frühzeitige Erkennung von Problemen und beugt Lieferverzögerungen vor. Yuebao Technology bietet einen 24/7-Service, der dringende Anfragen werktags innerhalb von zwei Stunden beantwortet und regelmäßig wöchentliche Projektberichte sowie monatliche Zusammenfassungsbesprechungen bereitstellt. So gewährleisten wir transparente und synchronisierte Informationen und halten unsere Kunden jederzeit über den Projektfortschritt auf dem Laufenden.Schritt 5: Strenge Abnahmeprüfung (Qualifizierungsrate >99,2 %)Abschließend sei darauf hingewiesen, dass der Prozess der Musterannahme nicht unterschätzt werden darf. Nach Erhalt der Muster sollten Kunden diese anhand der Zeichnungen gründlich prüfen, einschließlich Maßmessungen, Oberflächenqualitätsprüfung und Montagetests. Werden Abweichungen festgestellt, ist umgehend der Hersteller zu kontaktieren, um die Ursache zu analysieren und über notwendige Anpassungen des Plans zu entscheiden. Yuebao Technology durchläuft vor dem Versand der Produkte drei strenge Qualitätsprüfungsprozesse und gewährleistet so eine Musterqualifizierungsrate von konstant über 99,2 %. Dies bietet Kunden verlässliche Abnahmekriterien.Zusammenfassend lässt sich sagen, dass die Prototypenfertigung von kundenspezifischen Aluminiumprofilen das entscheidende Bindeglied zwischen Design und Serienproduktion darstellt. Für einen erfolgreichen ersten Prototypenversuch benötigen Kunden vollständige und präzise Zeichnungen, einen Fertigungsbetrieb mit technischer Expertise und Reaktionsfähigkeit, regelmäßige Prozessüberprüfung und Fortschrittsmanagement sowie eine sorgfältige Musterprüfung nach der Abnahme. Durch standardisierte Abläufe und effiziente Kommunikation lassen sich häufige Probleme bei der Prototypenfertigung vermeiden und somit Zeit und Kosten sparen. Foshan Yuebao Technology ist seit fast zehn Jahren auf die Bearbeitung und kundenspezifische Anpassung von Aluminiumprofilen spezialisiert und legt dabei stets Wert auf Präzision und Qualität. Wir bieten unseren Kunden umfassende Unterstützung – von der Zeichnungsoptimierung über die Prototypenfertigung bis hin zur Serienproduktion – und helfen ihnen so, von Beginn ihrer Projekte an eine solide Basis zu schaffen.Abbildung 3: Voll ausgestattete moderne CNC-Anlage für die schnelle Prototypenfertigung von Aluminiumprofilen5. HÄUFIG GESTELLTE FRAGEN (FAQ)Frage 1: Wie wähle ich zwischen 6061er und 6063er Aluminium für die Prototypenentwicklung aus?Wählen 6063 Wenn Ihr Prototyp komplexe, dünnwandige Querschnitte, hohe Wärmeableitung oder eine besonders hochwertige ästhetische Anodisierung (z. B. für Elektronikgehäuse und architektonische Zierelemente) erfordert, wählen Sie 6061 wenn Ihr Bauteil eine höhere Streckgrenze, strukturelle Tragfähigkeit oder aufwändige CNC-Fräs- und Schweißarbeiten erfordert (wie z. B. Roboterrahmen und Maschinenhalterungen).Frage 2: Welche Formate von Konstruktionsdateien werden für ein genaues Angebot und eine DFM-Prüfung benötigt?Wir empfehlen die Bereitstellung sowohl 3D-CAD-Dateien (STEP, STP oder IGES) als auch 2D-Konstruktionszeichnungen (PDF, DWG oder DXF). Das 3D-Modell definiert die Gesamtgeometrie, während die 2D-Zeichnung kritische Maßtoleranzen, Gewindearten, Bohrungspositionen, Oberflächenrauheit (Ra) und erforderliche Oberflächengüten spezifiziert.Q3: Wie lange dauert die schnelle, kundenspezifische Prototypenfertigung aus Aluminium bei Yuebao Technology?Für bestehende Lagerprofile, die eine sekundäre CNC-Bearbeitung erfordern, können Muster innerhalb von 3 WerktageFalls eine neue kundenspezifische Extrusionsdüse benötigt wird, dauern die Düsenöffnung und die Anfertigung erster T0-Muster in der Regel 10–12 Tage. Kleinserien-Testläufe können innerhalb von 7 Tagen versendet werden.Q4: Wie kontrolliert Yuebao die Verformung beim Biegen und Dünnwandfräsen?Wir verwenden kundenspezifische CNC-Spannvorrichtungen und optimieren Hochgeschwindigkeitsfräsbahnen, um die inneren Schnittspannungen zu minimieren. Bei gekrümmten Teilen hält unser patentiertes segmentiertes Streckbiegeverfahren die Querschnittsverformung streng unter 0,5 % und verhindert so Verdrehungen oder Profilkollaps.Frage 5: Sind unsere firmeneigenen Zeichnungen und Prototypenentwürfe durch eine Geheimhaltungsvereinbarung geschützt?Ja, absolut. Wir unterzeichnen rechtsverbindliche Geheimhaltungsvereinbarungen (NDAs), bevor wir Ihre Zeichnungen erhalten. Alle 2D/3D-Modelle, Werkzeugkonstruktionen und kundenspezifischen Matrizenprofile bleiben zu 100 % Ihr geistiges Eigentum und werden niemals an Dritte weitergegeben.Frage 6: Was passiert, wenn das gelieferte Prototypmuster Abweichungen aufweist?Alle unsere Produkte durchlaufen vor dem Versand drei Qualitätskontrollstufen, wodurch eine Qualifizierungsrate von über 99,2 % erreicht wird. Sollten in seltenen Fällen Abweichungen von den Spezifikationen auftreten, reagiert unser Ingenieurteam innerhalb von zwei Stunden, um die Ursache zu analysieren, eine kostenlose Werkzeuganpassung vorzunehmen und die Ware innerhalb von drei bis fünf Tagen erneut zu versenden.Erhalten Sie Ihren individuellen Aluminium-Prototyp gleich beim ersten VersuchSie haben eine individuelle Profilzeichnung oder eine Projektidee? Senden Sie uns noch heute Ihre 2D/3D-Dateien. Unser erfahrenes Ingenieurteam erstellt Ihnen innerhalb von 24 Stunden eine kostenlose DFM-Analyse, gibt Ihnen Prozessempfehlungen und erstellt Ihnen ein wettbewerbsfähiges Angebot direkt ab Werk.E-Mail: huangxiaoping5658@gmail.com Tel./WhatsApp: +86 - 13590685658Angebot für schnelles Prototyping anfordern