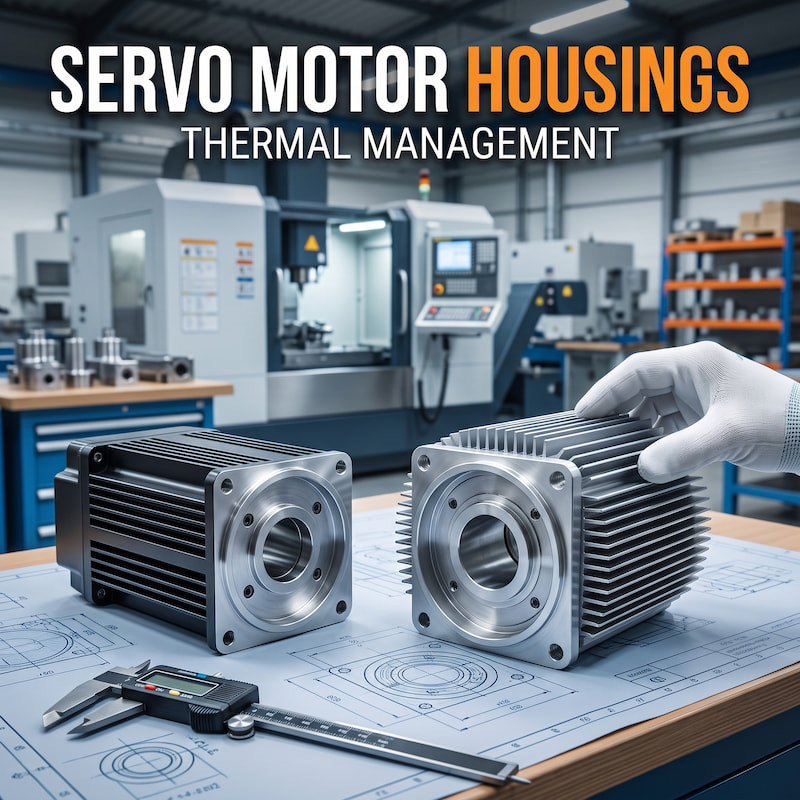
Thermisches Management in Servomotorgehäusen: Wie präzisionsgefertigte Aluminium-Kühlkörper die Kühlleistung maximieren
Oct, 10 2026
Lösungen für Wärmemanagement und präzise CNC-BearbeitungMit der Entwicklung von Industrieautomation, Robotik und elektrischen Antriebssystemen hin zu höherer Drehmomentdichte und kompakteren Bauformen hat sich das Wärmemanagement von Servomotoren und Wechselrichtern zu einem entscheidenden technischen Engpass entwickelt. Bei Hochfrequenz-Servomotoren der Serien 40, 60, 80 und 130 sowie bei Hochleistungs-Wechselrichtern erzeugen interne Kupfer- und Eisenkernverluste intensive lokale Wärmeflüsse. Eine übermäßige Wärmeentwicklung führt unweigerlich zur Entmagnetisierung der Permanentmagnete, zum Durchschlag der Wicklungsisolierung und zum thermischen Durchgehen der IGBTs. Foshan Nanhai Yuebao Technology Co., Ltd. Diesen anspruchsvollen thermischen Herausforderungen begegnet das Unternehmen durch die Kombination von Aluminiumprofil-Extrusion mit hohem Aspektverhältnis und präziser mehrachsiger CNC-Tiefenbearbeitung. So entstehen einbaufertige Aluminium-Kühlkörpergehäuse, die eine schnelle Wärmeableitung, strukturelle Steifigkeit und eine hermetische Abdichtung gemäß IP67 gewährleisten.200+ W/m·K Wärmeleitfähigkeit> 18:1 Seitenverhältnis der Flossen±0,015 mm StatorbohrungstoleranzIP65 / IP67 Dichtungszuverlässigkeit1. KRITISCHE WÄRMEBESCHÄDIGUNGSRISIKEN BEI SERVOMOTOREN UND INDUSTRIE-WECHSELRICHTERN[01] Überhitzung bei hohem Drehmoment bei Motoren der Baureihen 40/60/80/130Servomotoren, die in Pick-and-Place-Automatisierungen mit hoher Beschleunigung, CNC-Spindelantrieben und Robotern eingesetzt werden, erzeugen in den Kupferwicklungen des Stators neben Wirbelstromverlusten in den Eisenblechen eine intensive ohmsche Wärme (I²R). Übersteigen die Temperaturen im Motorgehäuse 110–130 °C, besteht die Gefahr einer irreversiblen thermischen Entmagnetisierung der NdFeB-Permanentmagnete. Dies führt zu einem rapiden Drehmomentabfall, Positionierinstabilität und schließlich zum Ausfall des Motors. Ein wärmeleitendes Gehäuse ist daher nicht nur eine Abdeckung, sondern der primäre Kühlkörper, der die Wärme vom Stator ableitet.[02] Hotspot-Konzentration für Wechselrichter-Leistungsmodule (IGBT)Moderne industrielle Frequenzumrichter und Solar-/Energiespeicherwechselrichter verwenden hochdichte IGBT-Schalter, die mit Frequenzen im Multi-Kilohertz-Bereich arbeiten. Diese Module erzeugen konzentrierte Wärmestromdichten von über 50 bis 100 W/cm². Eine unzureichende Planheit der Kühlkörpergrundplatte oder eine zu geringe Lamellenoberfläche führen zu gefährlichen Temperaturgradienten zwischen Sperrschicht und Gehäuse, die Überhitzungsschutzabschaltungen und katastrophale Halbleiterausfälle auslösen.[03] Die Wärmedämmung aus Gusseisen und BlechHerkömmliche Gehäuse aus Gusseisen oder Formstahl weisen eine bekanntermaßen geringe Wärmeleitfähigkeit (ca. 50 W/m·K) und ein beträchtliches Eigengewicht auf. Im Gegensatz dazu erreicht die Aluminiumlegierung 6063-T5 über 200–210 W/m·K—nahezu vierfache Wärmeabfuhrkapazität bei einem Drittel des Gewichts—für optimale passive Konvektion und Zwangsluftkühlung.2. Lamellenextrusion mit hohem Streckungsverhältnis und thermische LuftströmungsdynamikUm die konvektive Kühlung zu maximieren, ist eine maximale Außenfläche durch dichte Kühlrippen am Umfang erforderlich. Bei Profilextrusionswerkzeugen ist dies jedoch nicht der Fall. Seitenverhältnis der Flossen Das Verhältnis der Rippenhöhe zum Abstand zwischen benachbarten Rippen stellt eine erhebliche Herausforderung in der Fertigung dar. Konventionelle Aluminium-Strangpresswerke stoßen bei Seitenverhältnissen über 10:1 oder 12:1 an ihre Grenzen, was zu gebrochenen Werkzeugdornen, welligen Rippenspitzen oder ungleichmäßigen Abständen führt, die den Luftstrom behindern.Bei Yuebao Technology erweitern wir die Grenzen der Metallurgie und des Werkzeugdesigns, um Rippen-Seitenverhältnisse von bis zu erreichen. 18:1 und sogar 22:1 unter Verwendung der hochwertigen Neulegierung 6063-T5:Design mit sich verjüngender Flossenwurzel: Die verdickte Rippenwurzelgeometrie beschleunigt die Wärmeleitung vom Inneren des Zylinders nach außen, während sich verjüngende Spitzen die Stabilität der laminaren Grenzschicht aufrechterhalten.Hochsteife Formwerkzeuge: Hochwertige H13/1.2344 ESR-Werkzeugstähle und eine fortschrittliche Vakuum-Stickstoff-Wärmebehandlung verhindern eine Verformung der Zungendüse bei Extrusionsdrücken von über 2.500 Tonnen.Optimierte Luftstrom-Mikrokanäle: Die Lamellenabstände werden wissenschaftlich mittels CFD (Computational Fluid Dynamics) modelliert, um eine thermische Luftstagnation sowohl bei natürlicher Konvektion als auch bei Zwangsluftkühlung mit hohem statischem Druck zu vermeiden.Thermische FertigungsrouteWärmewiderstand und WirkungsgradStrukturelle Steifigkeit und IP-SchutzartProduktionskosten und -zyklusGehäuse aus AluminiumdruckgussMäßig (Legierung 380: ~96 W/m·K); interne Gasporen bilden WärmebarrierenHohe Steifigkeit; gute IP-Abdichtung, aber spröde bei hohen DrehmomentbelastungenHohe Vorabkosten für die Formen (8.000–15.000 US-Dollar); starre DesignänderungenGeklebter/geschweißter Kühlkörper mit LamellenDie wärmedämmende Epoxid-/Lötmittelschicht begrenzt den Wärmeübergang an den Rippenwurzeln.Neigt unter starker mechanischer Vibration des Motors zum Lösen der Kühlrippen.Arbeitsintensive Montage; hohe StückkostenYuebao Integriertes Extrusions- und CNC-GehäuseNull thermischer Grenzflächenwiderstand; 100% monolithische Wärmeleitfähigkeit des Metalls 6063 (>200 W/m·K)Nahtloses monolithisches Rohr; O-Ring-Nut gemäß IP67; vibrationsfreie ErmüdungKostengünstige Extrusionsdüsen; schnelles Prototyping in 3 Tagen; hohe Skalierbarkeit 3. EXZELLENTE BEARBEITUNGSTECHNIK: PRÄZISE STATORBOHRUNG, SPITZEN & HERMETISCHE ABDICHTUNGWährend die Profilextrusion die komplexe, außenliegende Rippengeometrie erzeugt, erfordert die exakte mechanische Montage des Motors eine präzise, nachträgliche CNC-Bearbeitung. Das Servomotorgehäuse muss dicht mit dem Motorstator, dem vorderen Lagerflansch und der hinteren Encoderabdeckung verbunden sein.[A] Präzisionsdrehen und -bohren von Statorbohrungen (±0,015 mm)Um einen hundertprozentigen Oberflächenkontakt für die Wärmeleitung von den Statorblechen in das Aluminiumgehäuse zu gewährleisten, muss der Innendurchmesser eine Presspassung (Toleranz H7/p6) aufweisen. Yuebao verwendet hochpräzise CNC-Drehzentren mit speziellen internen Antivibrations-Bohrstangen, die die Rundheit und den Rundlauf auf ein Minimum beschränken. 0,015 mm und Koaxialität unter 0,02 mm.[B] Doppelseitige Zapfen- (Register-) und GewindebefestigungsmusterDie Passflächen der vorderen und hinteren Endkappen müssen in einer einzigen Spannvorrichtung bearbeitet werden, um Winkelabweichungen zu vermeiden. Jede Abweichung in der Konzentrizität zwischen dem vorderen Lagerbock und dem hinteren Gehäuse führt zu Rotorexzentrizität, Geräuschen, Hochgeschwindigkeitsvibrationen und vorzeitigem Lagerausfall.[C] IP65/IP67 O-Ring-Dichtung & AnodisierungIndustrielle Automatisierung und CNC-Werkzeugmaschinen setzen Servomotoren Kühlschmierstoffen, Kühlmittelnebel und Ölnebel aus. Wir fertigen durchgehende, präzise O-Ring-Nuten auf beiden Stirnflächen mit einer Oberflächenrauheit in Spiegelqualität (Ra ≤ 0,8 μm). Anschließend werden die Kühlrippen mit einer matten Anodisierung in Architekturqualität (silber, schwarz oder blau) versehen. Dadurch sind sie beständig gegen aggressive Industriechemikalien und weisen gleichzeitig eine maximale Wärmeleitfähigkeit (ε ≥ 0,85) auf. 4. Beschaffung aus Yuebao: Maßstabsetzende Fertigung von MotorgehäusenHauptsitz im Bezirk Nanhai, Stadt Foshan, Foshan Nanhai Yuebao Technology Co., Ltd. ist ein spezialisierter Hersteller von Präzisions-Aluminiumprofilen und CNC-gefertigten mechanischen Bauteilen. Dank unserer fast zehnjährigen Erfahrung in der Bearbeitung von Bauteilen verbinden wir Konstruktion und Fertigung in großen Stückzahlen.Hochübersetzungs-RippenwerkzeugbeherrschungUnsere Werkzeugingenieure entwerfen robuste Werkzeuge mit hohem Aspektverhältnis und Rippenverhältnissen von über 18:1, wodurch Rippenwurzelbrüche vermieden und eine maximale Wärmeübertragungsfläche für Rahmengrößen von 40, 60, 80 und 130 erreicht wird.±0,015 mm CNC-BearbeitungsgenauigkeitAusgestattet mit mehrachsigen CNC-Drehmaschinen, 4- und 5-achsigen Bearbeitungszentren sowie deutschen Laserschneidanlagen garantieren wir enge Rundlaufgenauigkeit, mikrozollgenaue Oberflächengüte und gratfreie Gewindebohrungen.Schnelles Prototyping und AgilitätStandardware wird innerhalb von 24 Stunden versandt. Kundenspezifische Prototypen sind in 3 Tagen fertig, Kleinserien-Testläufe innerhalb von 7 Tagen und komplette Serienproduktionen werden innerhalb von 15 Tagen direkt ab Werk geliefert.ISO9001-zertifiziert & 90 Tage sorgenfreie GarantieJede Charge durchläuft 23 strenge Prüfpunkte – darunter die Überprüfung der CMM-Koordinaten und die Prüfung auf pneumatische Druckdichtheit – wodurch eine Werkszulassungsquote von über 99,2 % mit einer umfassenden 90-Tage-Garantie erreicht wird.5. HÄUFIG GESTELLTE FRAGEN (FAQ)Frage 1: Welche Aluminiumlegierung eignet sich besser für Kühlkörpergehäuse von Servomotoren: 6063 oder 6061?Für die meisten Servomotorgehäuse und Wechselrichtergehäuse, 6063-T5 ist die bevorzugte Wahl. Es bietet eine deutlich höhere Wärmeleitfähigkeit (200–210 W/m·K im Vergleich zu ~167 W/m·K bei 6061) und weist hervorragende Extrusionseigenschaften auf, die für die Herstellung dichter, dünner Kühlrippen mit hohem Aspektverhältnis erforderlich sind. Wenn das Gehäuse jedoch als integraler, schwer tragender Strukturträger fungiert, der äußeren mechanischen Kräften ausgesetzt ist, 6061-T6 wird aufgrund seiner höheren Streckgrenze empfohlen.Frage 2: Welches maximale Rippen-Seitenverhältnis kann Yuebao bei der Motorprofil-Extrusion erreichen?Während die branchenüblichen Grenzwerte typischerweise bei etwa 10:1 bis 12:1 liegen, erreicht Yuebao Technology routinemäßig Lamellen-Seitenverhältnisse von 16:1 bis 20:1, mit individuell angepassten Designs, die bis zu 22:1Unsere hochentwickelten, mehrstufigen, stickstoffgehärteten Düsen und die kontrollierten hydraulischen Extrusionsgeschwindigkeiten verhindern Düsenzungenbrüche und wellenförmige Rippenverformungen.Q3: Wie lässt sich eine unrunde Verformung beim CNC-Bohren dünnwandiger Motorgehäuse verhindern?Herkömmliche Dreibackenfutter üben einen lokal begrenzten Radialdruck aus, der dünnwandige Rohre mit Außenrippen verformt und nach dem Lösen zu Ovalität führt. Wir verwenden speziell angefertigte, umlaufende Keilspannbacken und hydraulische Spreizdorne, die die Spannkraft gleichmäßig verteilen. In Kombination mit mehrstufigem Feinbohren und schwingungsgedämpften Hartmetallwerkzeugen gewährleisten wir, dass Rundheit und Konzentrizität innerhalb von ±0,015 mm bleiben.Q4: Wie wird der Schutz gemäß IP65/IP67 für Wechselrichter und Motoren mit Spritzwasserschutz gewährleistet?Der Schutz vor Eindringen von Flüssigkeiten hängt von präzisen Passungen und glatten O-Ring-Dichtungskanälen ab. Wir fertigen die Nuten für die beidseitige Flächendichtung mit einer Oberflächenrauheit von Ra 0,8 μm, um eine optimale Kompression der Elastomerdichtung ohne Mikrorisse zu gewährleisten. Jede kritische Produktionscharge wird einer pneumatischen Druckabfallprüfung unterzogen, um absolute Dichtheit sicherzustellen.Frage 5: Verringert oder verbessert die Oberflächenanodisierung die Wärmeableitung von Aluminiumgehäusen?Die Anodisierung verbessert die Wärmeableitung. Während unbehandeltes Aluminium eine sehr geringe Wärmestrahlungsemissionsfähigkeit (ε ≈ 0,05) aufweist, erhöht eine fachgerecht erzeugte anodisierte Oxidschicht (10–15 μm) die Emissionsfähigkeit auf über 100 %. 0,82–0,88Dadurch wird die Wärmeübertragung durch Strahlung an die Umgebungsluft erheblich gesteigert und gleichzeitig ein hervorragender Schutz vor Kratzern und chemischer Korrosion gewährleistet.Frage 6: Kann Yuebao schnelles Prototyping für kundenspezifische Servomotor-Baugrößen von 40, 60, 80 oder 130 anbieten?Ja. Bei Anpassung an unsere bestehenden modularen Extrusionsprofile können CNC-gefräste Funktionsmuster in nur wenigen Minuten geliefert werden. 3 WerktageFür vollständig firmeneigene Außenrippenprofile, die eine spezielle Matrize erfordern, liefert unser Schnellwerkzeugservice T0-Extrusionsmuster innerhalb von 10–12 Tagen, gefolgt von der Massenlieferung innerhalb von 15 Tagen.Verbessern Sie noch heute die thermische Leistung Ihres Motors und Wechselrichters!Sie entwickeln hocheffiziente Servomotoren, Antriebseinheiten oder Leistungselektronik-Wechselrichter? Entdecken Sie unsere spezialisierten Lösungen. Kundenspezifisch CNC-gefräste Präzisions-Servomotorgehäuse und -schalen aus AluminiumSenden Sie Ihre 2D/3D-CAD-Modelle an unser Ingenieurteam für eine kostenlose DFM-Wärmebewertung und transparente Preise direkt ab Werk innerhalb von 24 Stunden.E-Mail: huangxiaoping5658@gmail.com Tel./WhatsApp: +86 - 13590685658Kostenlose DFM- und Angebotsanfrage anfordern